
 关注最新

YSUNG友上TCP高频读写器实现动力电池液冷板装配线工装识别与追溯
某国际主机厂在动力电池液冷板装配线的输送线体上采用友上TCP高频读写器,识别流转载具与工件身份并绑定工序数据,追溯由人工记录转为系统内按ID调取。
应用背景
动力电池包散热依靠液冷板完成,液冷板本体为带内部流道的铝合金板,装配环节对平面度、清洁度与管路密封性均有明确要求,每道工序的作业结果都需留下记录。工件由承载工装驮着沿链式输送线在各工位流转,同一套工装在一个班次内反复往返,每经过一个工位都需确认“哪一件、何时进站、做了什么、结果如何”。
此前这类产线的工序信息依靠随工单与人工登记传递:操作员在工装或工件上夹流转卡,完成工序后手写签字,检测结果另行登记,数据在工位之间是断开的。同时现场还有两个条件:线体上已排满输送机构、定位与压合单元及各类传感器,工位侧面可用安装间隙有限;产线网络以工业以太网为主,采集设备需直接接入网络。
客户面临的挑战
-
工件与记录脱节:承载工装和液冷板本身不带身份,工位之间只能靠工单与人工确认,交接环节漏记或记错,后续工位很难发现。
-
质量问题只能倒查:复盘某件工件的装配履历,只能到各工位的纸质或离线记录中逐条比对,无法在系统内按工件直接调取。
-
对下游举证吃力:整车客户对动力电池关键零部件可追溯性有明确要求,缺少自动化工序数据绑定,提供完整履历只能依靠抽样和人工整理。
-
加装采集设备改造代价高:为每个识别点位增加设备往往要改线体结构、重新布线,涉及停机与工装改动;设备体积或出线方式一旦与现有机构干涉,方案难以落地。
解决方案
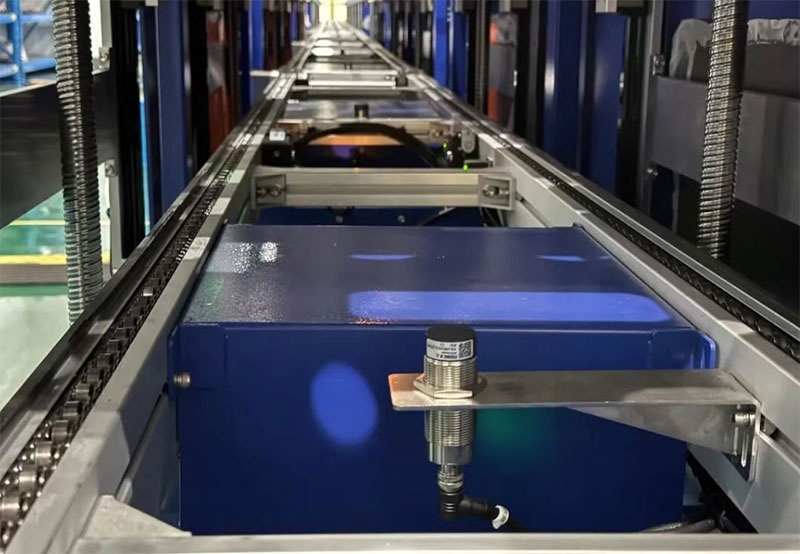
整体思路是让承载工装自己携带身份、让每个工位自己完成记录:在输送线体侧面就近安装一体式高频读写头,直接以MODBUS TCP接入产线网络,把工序数据绑定到工件身份上。
-
TCP以太网直连,不增加协议转换环节:识别点位采用YS-HR-I2C1-[TCP],以太网接口10M/100M自适应,以MODBUS TCP与PLC/MES通信。相比RS-485链路需额外转换或网关,少一层中间环节即少一处故障点;网络架构已以太网化的产线,新增点位可直接挂到现有网段。
-
M30螺纹+螺母固定,安装不改线体结构:读写头采用M30螺纹与螺母固定,在不锈钢折弯支架上开孔锁紧,支架从线体侧板横向伸出,不侵入输送机构运动包络,也不占用人工操作空间。
-
0~50mm读距给工装浮动留出余量:链条输送的承载工装存在定位偏差与浮动,读距余量使读写头不必贴着工件表面安装,安装公差与后期调校压力更小。
-
一体式结构与IP67防护:读写头与天线一体化,无外置天线与馈线,管径仅M30、总长87mm;防护等级IP67,满足抗振动2mm(f=5…29.5Hz)+7gn(f=29.5…150Hz)要求,可直接安装于装配现场,不额外占用电柜空间。
客户收益
-
不改线体:读写头以螺母固定在折弯支架上,追加识别点位不涉及线体结构改动与工装改造。
-
即时调取:追溯由到各工位翻查记录,变为在系统内按工件/载具ID调取装配履历。
-
少一层转换:MODBUS TCP直连产线以太网,省掉协议转换设备与对应故障点。
-
0~50mm:读距余量覆盖工装定位浮动,降低安装公差要求与后期调校工作量。
推荐产品
-
YS-HR-I2C1-[TCP]:一体式高频读写器,读取距离0~50mm,MODBUS TCP,M30×87mm,IP67,平均电流<0.08A@24VDC。
-
YS-HR-I2C1-[485]:同系列RS485版本,用于线体中尚未以太网化的区段,以MODBUS RTU接入就近控制器,M12 A-code 5PIN接口。
适用场景
电芯极片与模组线工装识别、电池包PACK线载具绑定与防错、液冷板气密检测数据绑定、刀具/夹具/模具管理、线边库与出入库批量识别。